La mayoría de los recubrimientos anticorrosivos no fallan por la pintura: fallan por la preparación de la superficie. Si el acero no está limpio o no tiene la rugosidad adecuada, la pintura se desprende, se ampolla y deja entrar la corrosión. Dos conceptos lo definen todo: el grado de limpieza y el perfil de anclaje.
Grado de limpieza: cuánto óxido y contaminante queda
La norma ISO 8501-1 define grados visuales de limpieza. Los más usados en industria son:
| ISO 8501-1 | Equivalente SSPC/AMPP aproximado | Descripción |
|---|---|---|
| Sa 1 | SSPC-SP 7 | Limpieza ligera (brush-off) |
| Sa 2 | SSPC-SP 6 | Limpieza comercial |
| Sa 2½ | SSPC-SP 10 | Metal casi blanco |
| Sa 3 | SSPC-SP 5 | Metal blanco |
| St 2 / St 3 | SSPC-SP 2 / SP 3 | Limpieza con herramienta manual o mecánica |
La mayoría de sistemas de alto desempeño en Oil & Gas exigen como mínimo Sa 2½.
Perfil de anclaje: la rugosidad que agarra la pintura
El perfil de anclaje es la altura de los picos y valles que deja la preparación en el acero. Esa textura aumenta el área de contacto y le da a la pintura de dónde «agarrarse». Se mide en micras (µm) con réplicas de cinta, comparadores ISO 8503 o rugosímetros. Cada fabricante de recubrimiento indica el rango que necesita su producto.
- Perfil insuficiente: la pintura se desprende con facilidad.
- Perfil excesivo: los picos quedan expuestos por encima de la película y se oxidan primero.
Errores comunes en campo
- Confundir limpieza con herramienta (St 3) con limpieza tipo chorro (Sa 2½).
- No medir el perfil y asumir que «se ve rugoso».
- Dejar pasar horas entre la preparación y la pintura, permitiendo el óxido instantáneo.
- Ignorar sales solubles y humedad: pintar sobre acero contaminado o por debajo del punto de rocío.
Cómo lograr Sa 2½ sin chorro abrasivo
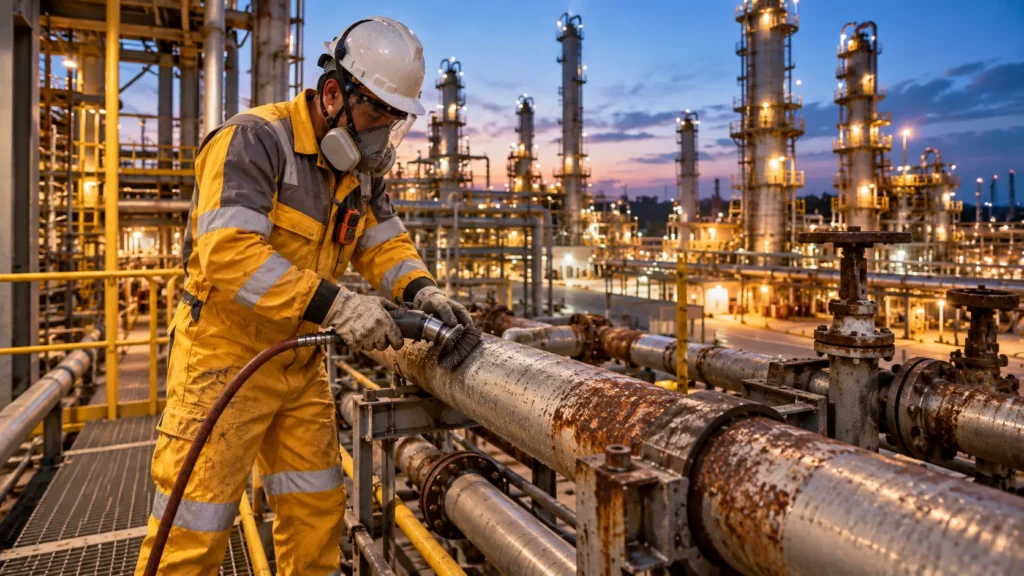
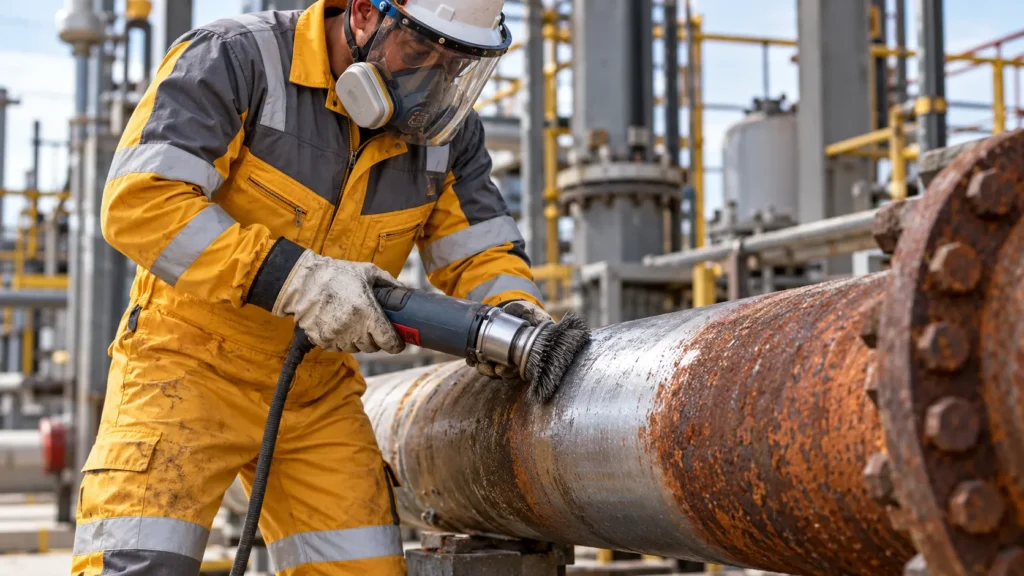
Las herramientas manuales convencionales (grata, disco) pulen el metal y no generan perfil. La tecnología Bristle Blaster® de MontiPower es distinta: sus cerdas golpean y rebotan, limpiando y creando perfil a la vez. El fabricante reporta limpieza comparable a ISO 8501-1 Sa 2½ y SSPC-SP 10 con perfil del orden de 65–85 µm Rz, sin arena ni granalla.
Checklist antes de pintar
- Grado de limpieza verificado contra patrones ISO 8501-1.
- Perfil medido y dentro del rango del fabricante del recubrimiento.
- Superficie libre de sales, aceite y polvo.
- Temperatura del acero al menos 3 °C por encima del punto de rocío.
- Tiempo entre preparación y pintura dentro de lo especificado.
Royal Integrity te acompaña
Con los equipos MontiPower, Royal Integrity entrega preparación superior de superficies bajo ISO/SSPC, con certificación ATEX para áreas clasificadas, y capacita a tu personal para medir y documentar la calidad.
Preguntas frecuentes
¿Qué perfil de anclaje necesito? El que especifique el fabricante del recubrimiento; varía según el tipo y espesor del sistema.
¿Sa 2½ y SSPC-SP 10 son lo mismo? Son equivalentes aproximados de dos normas distintas; ambos describen metal casi blanco.
¿Con pulidora se logra perfil de anclaje? Por lo general no: el disco pule. Se necesita una herramienta que genere textura.
¿Tus recubrimientos fallan antes de tiempo? Agenda una consultoría técnica.